
فولاد مناسب قالب برش و پانچ ورق؛ راهنمای انتخاب گرید
راهنمای انتخاب فولاد سنبه و ماتریس بر اساس جنس و ضخامت ورق، تیراژ، سایش و خطر لبپریدگی.
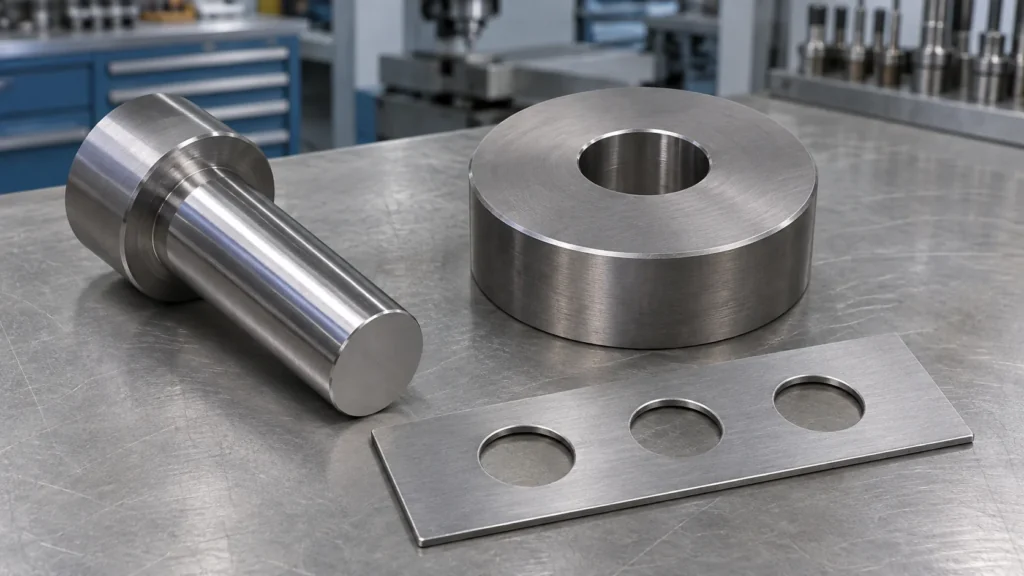
فولاد قالب برش و پانچ ورق را باید با توجه به جنس ورق، ضخامت، شکل لبه و تیراژ انتخاب کرد. برای بعضی ابزارها مقاومت سایشی مهمتر است و در بعضی دیگر، لبپریدگی یا شکست زودتر عمر ابزار را محدود میکند. به همین دلیل، انتخاب صرفاً با نام SPK یا بیشترین سختی، کامل نیست. در خانوادهٔ فولاد سردکار میتوان گزینههایی مانند ۲۰۸۰، ۲۳۷۹ و ۲۵۱۰ را بر اساس مسئلهٔ واقعی قالب بررسی کرد.
این راهنما برای انتخاب مادهٔ سنبه و ماتریس برش است. همهٔ اجزای قالب، از کفشک تا صفحهٔ راهنما، الزاماً از یک جنس ساخته نمیشوند. هنگام سفارش روشن کنید فولاد برای کدام جزء، با چه ابعاد خام و چه شرایط تحویلی لازم است تا پیشنهادها قابلمقایسه باشند.
برش و پانچ ورق چه تفاوتی در انتخاب ابزار دارند؟
در عملیات برش و سوراخکاری با قالب، سنبه و ماتریس به کمک پرس، جدایش ورق را انجام میدهند. شکل قطعهٔ مطلوب و ناحیهٔ برش تعیین میکند کدام سطح ابزار حساستر است. سنبهٔ باریک برای یک سوراخ کوچک و اینسرت بزرگ برش محیطی، حتی روی یک ورق، الزاماً نیاز یکسانی ندارند.
در فرم سفارش، نام و وضعیت ورق را دقیق بنویسید؛ عنوان عمومی «ورق آهن» ممکن است اطلاعات کافی ندهد. ضخامت، استحکام یا سختی قابلاستناد ماده، پوشش سطحی و شکل برش را هم مشخص کنید. در فاینبلنکینگ نیز شرایط فرایند با برش معمولی فرق دارد؛ نسخهٔ انتخاب یکی را بدون بررسی به دیگری منتقل نکنید.
پیش از تغییر فولاد، نوع خرابی را ثبت کنید
آیا ابزار بهتدریج کند میشود یا بخشی از لبه ناگهان میپرد؟ آیا سطح آن خراشیده است یا ماده به آن میچسبد؟ این توصیفها برای انتخاب مفیدتر از جملهٔ «فولاد دوام نداشت» هستند. زمان بروز مشکل، محل خرابی و وضعیت قطعهٔ تولیدشده را ثبت کنید و نمونهٔ ابزار را نگه دارید.
| نشانهٔ ابزار | موضوع بررسی |
|---|---|
| سایش تدریجی لبه | مقاومت سایشی، شرایط ورق و سوابق تیزکاری |
| لبپریدگی موضعی | مقاومت لبه در برابر شکست، هندسه و شرایط بارگذاری |
| ترک یا شکست درشت | چقرمگی، تکیهگاه و سوابق ساخت و عملیات حرارتی |
| چسبیدن ماده یا خراش روی سطح | رفتار چسبندگی، وضعیت سطح و شرایط روانکاری |
این جدول راهنمای طرح سؤال است، نه تشخیص قطعی علت خرابی. ممکن است همزمان بیش از یک مشکل وجود داشته باشد. با بررسی تنظیم قالب و فرایند، از تکرار همان مشکل روی گرید گرانتر جلوگیری کنید.
کدام گریدها برای قالب برش قابلبررسیاند؟
۲۰۸۰، ۲۳۷۹ و ۲۵۱۰ سه نام آشنا در سفارش ابزار سردکار هستند. جدول زیر یک نقطهٔ شروع برای بررسی است و رتبهبندی قطعی ارائه نمیکند. کیفیت واقعی ماده، ابعاد و عملیات حرارتی باید در کنار شمارهٔ گرید ارزیابی شوند.
| گرید | نام شناختهشده | محور بررسی |
|---|---|---|
| 1.2080 | SPK / معادل تقریبی D3 | مقاومت سایشی همراه با ارزیابی حساسیت لبه به شکست |
| 1.2379 | D2 | ترکیب مقاومت سایشی، تحمل فشار و رفتار لبه |
| 1.2510 | O1 | ساخت ابزار عمومی، شرایط عملیات و اقتصاد تیراژ محدودتر |
فولاد ۲۰۸۰ یا SPK از گزینههای پرکروم سردکار است؛ سازنده برای محصول مرجع K100 مقاومت در برابر سایش خراشان را برجسته میکند. اگر خرابی غالب لبپریدگی است، تأکید بر سایش بهتنهایی انتخاب را توجیه نمیکند. نام بازاری را هم با شمارهٔ گرید سفارش تطبیق دهید.
فولاد ۲۳۷۹ یا D2 برای بررسی توازن خواص در ابزار سردکار مطرح است. معرفی K110 بر ترکیب مقاومت سایشی، تحمل فشار و چقرمگی تأکید دارد. بااینحال، این توصیف به معنی مصونیت سنبهٔ باریک از شکست یا مناسب بودن آن برای هر ورق نیست.
برای فولاد ۲۵۱۰ یا O1، محصول مرجع Uddeholm Arne بهعنوان فولاد روغنسختشوندهٔ عمومی برای تیراژ کوتاه تا متوسط معرفی شده است. امکان ساخت و هزینهٔ کل را همراه با نیاز ابزار بسنجید؛ اقتصادی بودن برای یک کارگاه، نتیجهٔ قطعی برای همهٔ سفارشها نیست.
ورق ضخیم، استنلس یا پراستحکام؛ چرا نسخهٔ عمومی کافی نیست؟
از نام ورق بهتنهایی نمیتوان بهترین فولاد پانچ را استخراج کرد. نوع ماده، ضخامت، هندسه و رفتار آن در فرایند باید کنار هم دیده شوند. بهویژه وقتی ابزار باریک یا شکل برش پیچیده است، سابقهٔ شکست و محدودیت طراحی را در ارزیابی وارد کنید.
در کاربردهای دشوار، ممکن است گزینههای دیگری خارج از سه گرید رایج لازم شوند. برای نمونه، Uddeholm محصول Caldie را برای نیاز همزمان مقاومت لبپریدگی و تحمل فشار، از جمله برش ورقهای AHSS، معرفی میکند. این مثال نشان میدهد انتخاب به مسئله وابسته است؛ ادعای موجودی این محصول یا جایگزینی مستقیم آن نیست.
لقی سنبه و ماتریس، سختی و تیزکاری
انتخاب ماده را از طراحی و تنظیم قالب جدا نکنید. پیش از تغییر گرید، وضعیت همراستایی، لقی طراحیشده و سوابق تیزکاری را با مسئول قالب مرور کنید. مقدار لقی باید برای همان ورق و عملیات تعیین شود؛ یک درصد عمومی بدون مشخصات فرایند، مبنای کافی برای ساخت نیست.
سختی نهایی نیز باید با گرید، مقطع و نیاز لبه هماهنگ باشد. سختی تحویل را با سختی ابزار آماده اشتباه نگیرید و برنامهٔ کوره را از دادهٔ همان کیفیت ماده بگیرید. هنگام سفارش، مسئولیت ماشینکاری، عملیات حرارتی و کنترل نهایی را روشن کنید تا گزارشها قابلپیگیری باشند.
اگر پوشش سطحی در نظر دارید، سازگاری آن با جنس و وضعیت عملیات حرارتی را جداگانه بررسی کنید. پوشش، جای رفع علت شکست یا آمادهسازی مناسب سطح را نمیگیرد. پس از هر تیزکاری نیز شرایط ابزار را ثبت کنید تا مقایسهٔ عمر لبهها معنیدار بماند.
قیمت فولاد پانچ و هزینهٔ واقعی ابزار
مقایسه را با مشخصات یکسان انجام دهید: گرید، ابعاد خام، مقدار، وضعیت تحویل و مدارک. قیمت هر کیلو فقط هزینهٔ ماده است؛ برش، ماشینکاری، آمادهسازی، تیزکاری و توقف تولید هم در تصمیم اثر دارند. برای انتخاب بهتر، هزینهٔ کل ساخت و نگهداری ابزار را با دادهٔ واقعی بسنجید.
پیش از آزمون گرید جدید، معیار ارزیابی را تعریف کنید؛ مثلاً تعداد قطعه تا تیزکاری یا پذیرش کیفیت لبه. نتیجه را با شرایط مشابه ثبت کنید. بدون چنین اطلاعاتی نمیتوان افزایش عمر، صرفهجویی مشخص یا برتری همیشگی یک گرید را تضمین کرد.
چکلیست استعلام و سفارش
- جنس و ضخامت ورق، شکل برش و جزء ابزار را مشخص کنید.
- گرید پیشنهادی، مقطع، ابعاد خام و تعداد را بنویسید.
- تیراژ و نشانهٔ خرابی ابزار قبلی را ارائه دهید.
- وضعیت تحویل، نیاز برش و مدارک را پیش از تأیید خرید توافق کنید.
- اگر برند یا کیفیت خاصی لازم است، آن را صریحاً در درخواست درج کنید.
برای بررسی تأمین، مشخصات را از مسیر تماس با آلیاژ مارکت ارسال کنید. قیمت و موجودی با استعلام روشن میشوند؛ این راهنما جای تأیید نهایی انتخاب ماده توسط مسئول فنی ابزار را نمیگیرد.
منابع فنی
معرفی رسمی BÖHLER K100 و K110، دادهٔ Uddeholm Arne و Caldie مبنای بررسی گریدها هستند. ویژگی یک محصول اختصاصی، تضمین مشخصات هر محمولهٔ بازار نیست.
سوالات متداول
بهترین فولاد قالب برش و پانچ ورق چیست؟
پاسخ واحدی وجود ندارد. جنس و ضخامت ورق، شکل ابزار، تیراژ و نوع خرابی تعیینکنندهاند. ۲۰۸۰، ۲۳۷۹ و ۲۵۱۰ را میتوان بررسی کرد، اما انتخاب نهایی باید برای همان فرایند تأیید شود.
آیا SPK همان فولاد مناسب همهٔ سنبهها است؟
خیر. SPK یک نام بازاری است و باید با شمارهٔ دقیق گرید تطبیق داده شود. حتی برای ۲۰۸۰، شکل و شرایط سنبه اهمیت دارند؛ مقاومت سایشی بهتنهایی مناسب بودن ابزار را ثابت نمیکند.
برای جلوگیری از لبپریدگی فقط سختی را کم کنیم؟
تغییر سختی بدون بررسی علت کافی نیست. هندسه، تنظیم قالب، کیفیت ماده و عملیات حرارتی باید بررسی شوند. تصمیم اصلاح سختی یا تغییر گرید را با مسئول فنی و مجری عملیات هماهنگ کنید.
آیا ۲۳۷۹ همیشه جایگزین بهتری برای ۲۰۸۰ است؟
جایگزینی خودکار توصیه نمیشود. نیاز سایشی، خطر شکست، روش ساخت و شرایط کار باید مشخص باشند. شمارهٔ گرید یا قیمت بالاتر بهتنهایی دلیل مناسب بودن جایگزین نیست.
سختی مناسب فولاد پانچ چند HRC است؟
برای همهٔ ابزارها عدد یکسانی توصیه نمیشود. سختی هدف باید با گرید، کیفیت، مقطع و عملکرد لبه هماهنگ شود. دادهٔ سازنده و تأیید مجری عملیات، مبنای تعیین برنامهٔ ابزار مشخص هستند.
برای استعلام فولاد قالب برش چه اطلاعاتی لازم است؟
گرید، ابعاد خام، مقدار و وضعیت تحویل را همراه با جنس و ضخامت ورق اعلام کنید. تیراژ و مشکل ابزار قبلی نیز مفیدند. قیمت، مدارک و امکان تأمین پس از بررسی سفارش مشخص میشوند.
مطالب مرتبط
پیشنهاد میکنیم این نوشتهها را هم بخوانید.
فولاد مناسب قالب دایکاست آلومینیوم؛ H13، H11 یا ۲۳۶۷؟
راهنمای انتخاب فولاد قالب دایکاست آلومینیوم با مقایسه H13، H11 و ۲۳۶۷ بر اساس شرایط ابزار، کیفیت ماده و هزینهٔ کل.
ادامه مطلب
قیمت فولاد سردکار چطور تعیین میشود؟ راهنمای استعلام
راهنمای مقایسهٔ استعلام فولاد سردکار؛ از گرید و ابعاد خام تا مبنای وزن، خدمات و شرایط تحویل.
ادامه مطلب
قیمت فولاد گرمکار چگونه تعیین میشود؟ راهنمای استعلام
قیمت فولاد گرمکار فقط یک نرخ کیلویی نیست؛ گرید، ابعاد، حالت تحویل، کیفیت ذوب، گواهی، برش و شرایط تحویل باید در هر…
ادامه مطلب